

使用手持焊机对 POLYMELT PP-R 和 PP-RCT 塑料管材及管件进行承插焊接

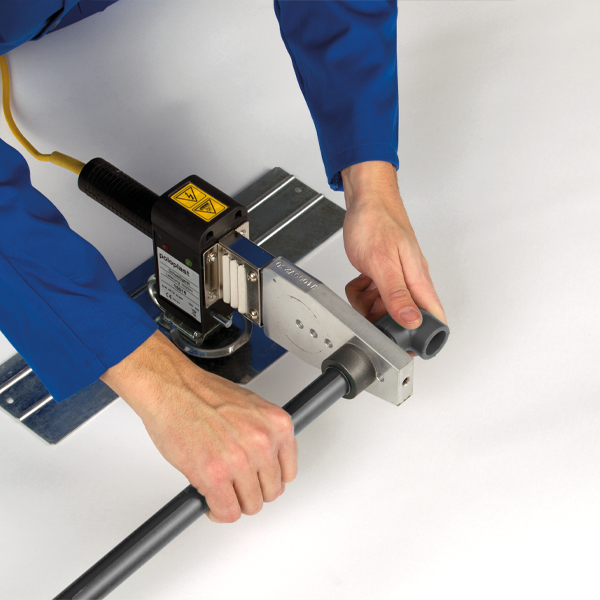

- 确保焊机配备合适的特氟龙涂层焊接工具。装配时不要使用钳子或其他尖锐工具,以免损坏涂层;应使用合适的内六角扳手。
- 启动焊接设备。
- 开始焊接前,使用温度计或测温笔检查焊接温度。
- 精确切割管端,使用合适的管剪或切管器。保持管材、管件和焊接工具清洁;必要时,用无绒布和 PP/PE 清洁剂(乙醇基)清洁。
- 沿轴向快速将管件和管材置于相应焊接工具上,不要旋转。按规定加热部件,不要施加压力。
- 达到规定加热时间后,迅速从加热元件上取下管件和管材,立即不旋转地连接,插至规定深度或标记处。管材和管件上的线条标记有助于正确对齐。
- 遵守接头规定的冷却时间。
- 必要时清洁焊接工具。
使用手动焊机对 POLYMELT PP-R 和 PP-RCT 塑料管材及管件进行承插焊接(40 mm 起)
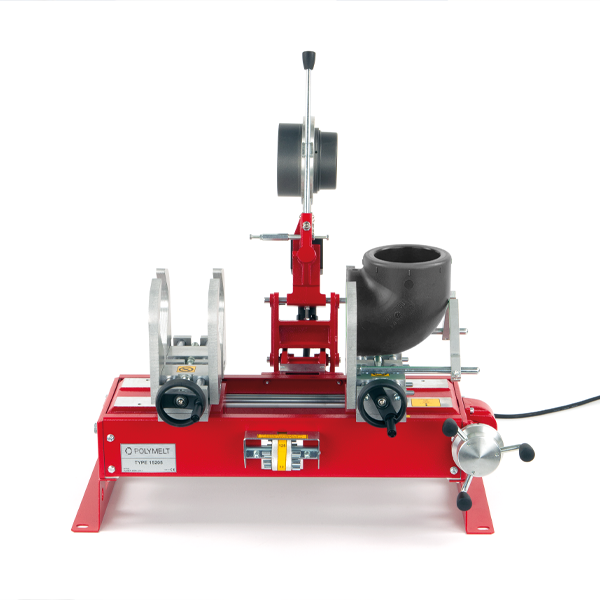
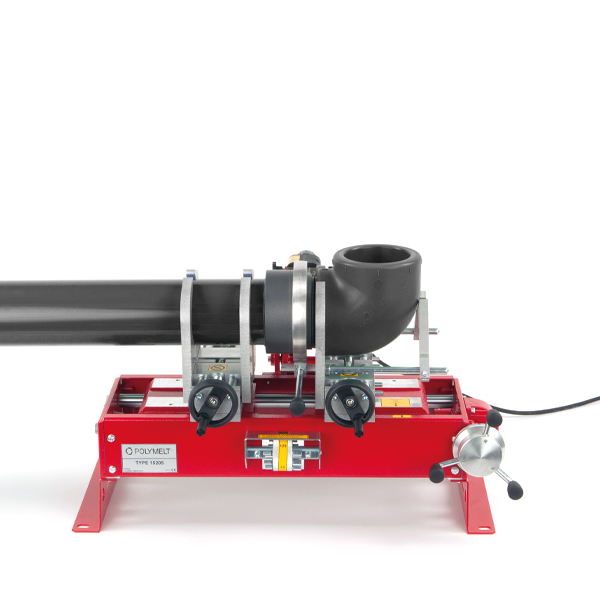
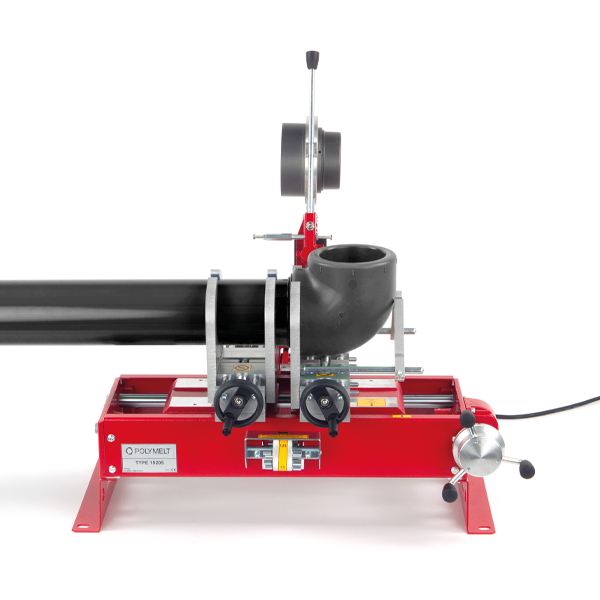
- 设备检查:调整设备上的尺寸以检查焊接深度,并确认达到焊接温度。
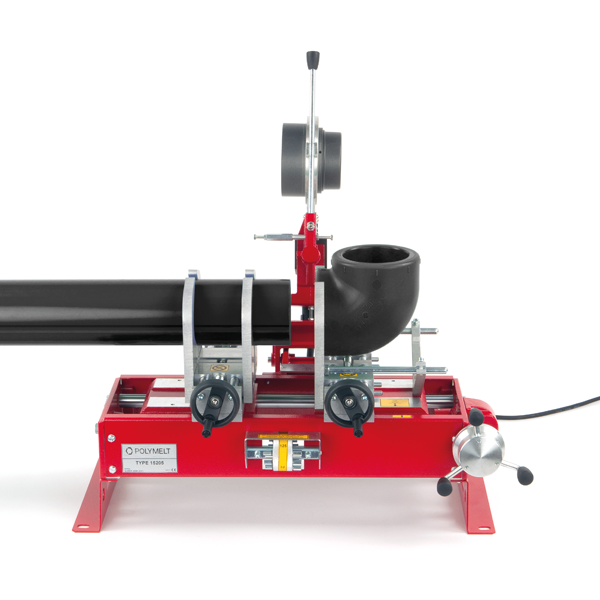
- 用夹具固定管件,避免过度夹紧导致椭圆变形,以免影响焊缝。准确定位管件,并采用反向张紧以减少滑动。
- 将管材松置于夹爪卡盘内。
- 通过旋钮调整尺寸,获得精确焊接深度。
- 将两个工具合拢,直到完全接合。
- 将管材移向管件并固定,检查焊接部件是否精确对齐,然后打开焊接工具。
- 放入焊接工具,通过手柄逐渐将管件和管材送入设备,直至完全插入,并密切监控焊接时间。
- 管材和管件紧密接合后开始焊接。加热时不要额外施压。加热时间结束后,分开工具、取出焊接设备,并将管件和管材连接。
- 遵守规定的冷却时间。
将焊接鞍座连接到 POLYMELT PP-R 和 PP-RCT 塑料管
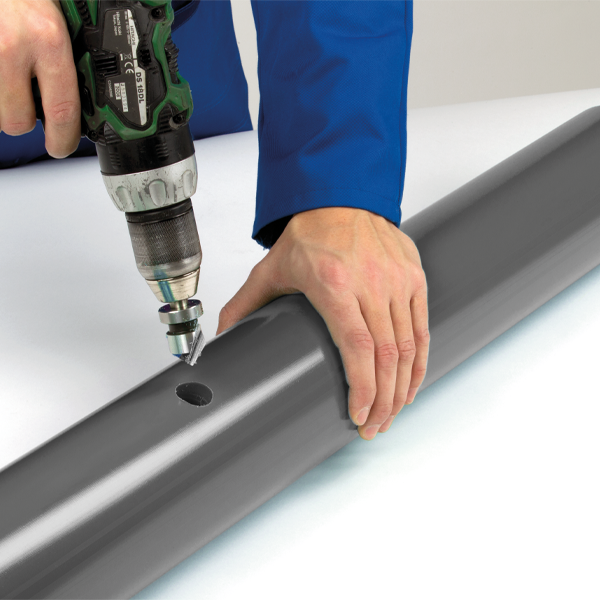

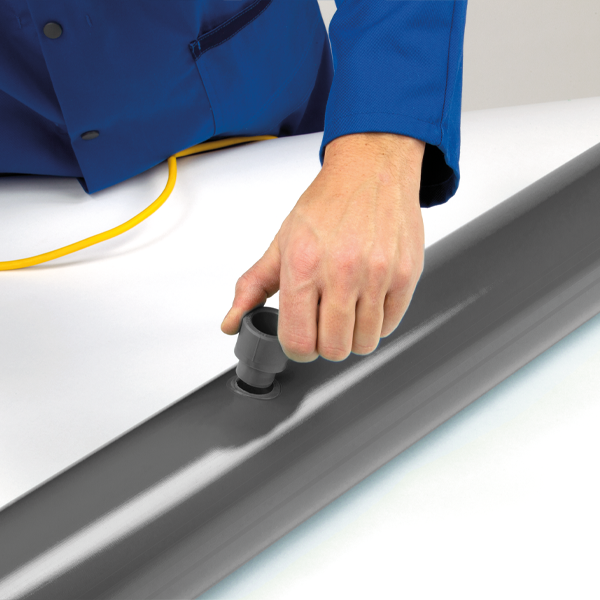

- 开始前准备好材料和工具,确保焊接鞍座、钻头和焊接工具的直径相同。
- 在需要焊接鞍座的位置准确露出管道,并标记焊接区域。排空现有管道并释放压力。
- 准备焊机和鞍座焊接工具,加热至工作温度(250-270°C)。
- 使用 POLYMELT 开孔锯钻穿标记处的管壁,清除孔中的切屑。
- 待焊接的部件和区域必须清洁、干燥。
- 将装有合适且对齐的鞍座模具的焊接工具插入管壁孔中,直至止挡位置。同时推入焊接鞍座,直至其表面与工具曲面接触。
- 管材和鞍座的加热时间取决于熔接凸缘形成情况,但至少为 25 秒。
- 待连接的两个部件均形成熔接凸缘后,取下焊接设备,将加热后的鞍座直插入加热孔中,推至止挡,不要旋转。
- 冷却至少 10 分钟后,接头可完全承载。
POLYMELT PP-R 和 PP-RCT 塑料管材及管件的对接焊接,160 mm 起
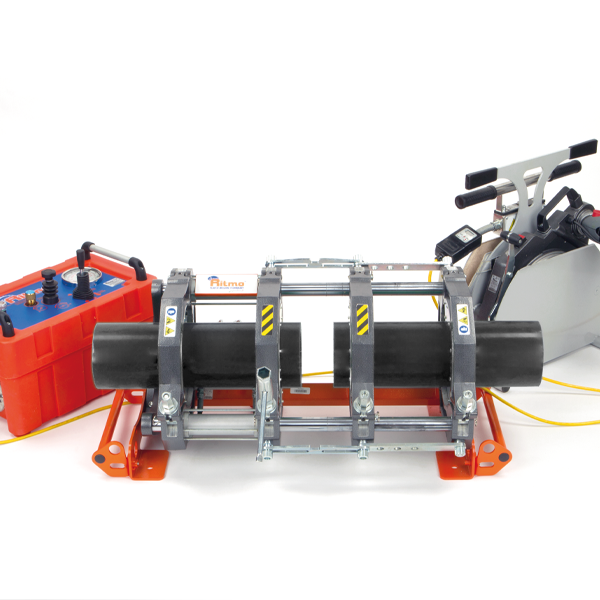

- 保护工作区域,避免天气和污物影响。
- 确保焊机已加热且运行正常。
- 按所需长度垂直切割管材。
- 对齐管材,牢固锁紧夹紧装置。
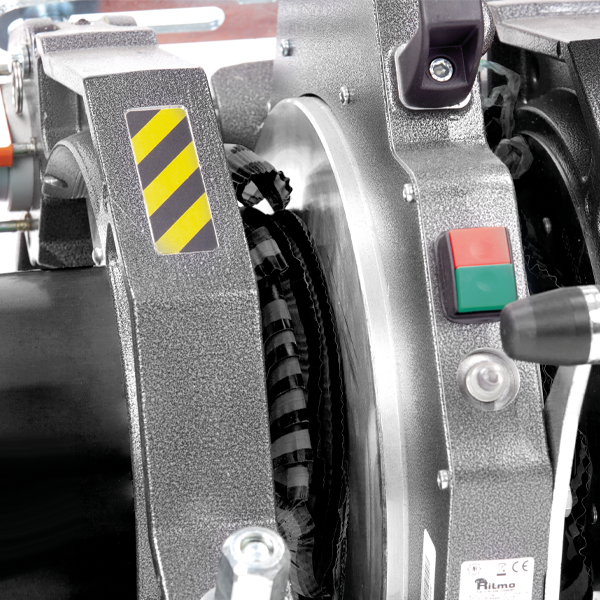
- 使用铣刀均匀刨平管材端面。
- 清除切屑,用乙醇清洁端面。
- 将管材错边量控制在规定范围内(最大为壁厚的 0.1 倍)。
- 合拢管材并检查接合面是否平整(最大公差 0.5 mm)。
- 按照焊机操作说明书中的相应表格设置接合压力。
- 检查焊接温度(210°C)。
- 每个操作步骤前,确保加热元件清洁。
- 将加热元件摆入位置,对管材施加接合压力,开始焊接。
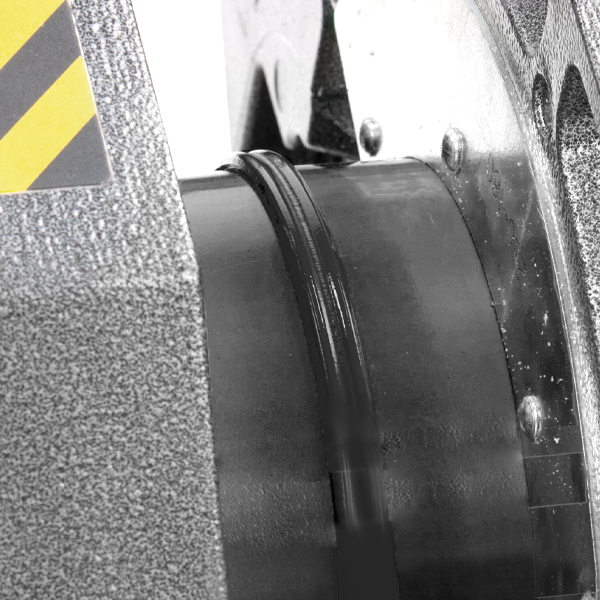
- 达到规定凸缘高度后降低压力,此时开始加热计时,使管端达到所需焊接温度。
- 加热时间结束后,迅速取出加热元件,按规定压力将管材合拢。
- 使焊接管材在压力下冷却。
- 只有在规定冷却时间结束后,才可松开焊接接头或将其从夹具中取出。
您想了解更多饮用水和卫生设施用管道系统,或暖通空调与工业用管道的信息吗?